热板机靠加热板把塑料对接面熔化,撤走热板再加压保压熔合,主打大件、曲面、气密水密,是超声波焊的互补工艺。接下来,小编讲解一下关于
热板机进行加压冷却时注意的细节:
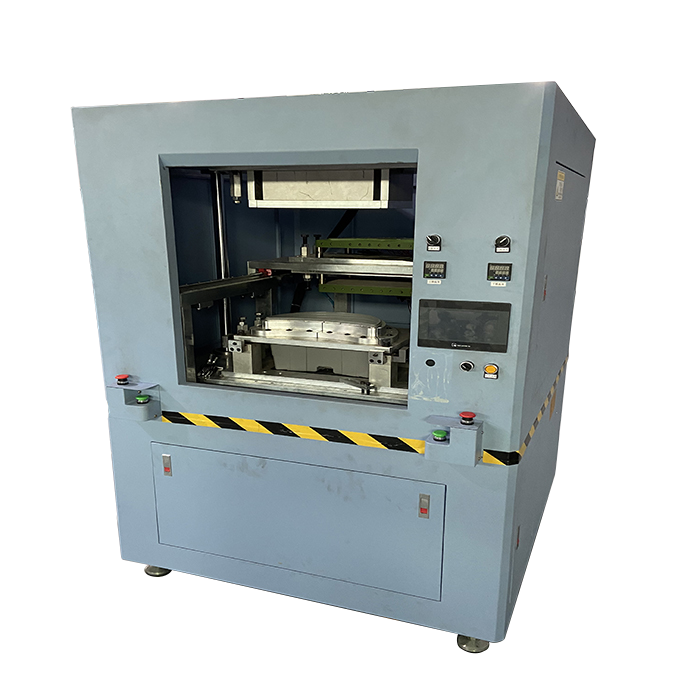
一、压力控制(容易踩坑)
1. 保压压力≠对接压力,建议略低一档
对接熔合压力是把熔料挤合、排出气泡;保压冷却阶段压力可以降一点(伺服机支持两段压力曲线,优先用),防止溢料过多、壳体压塌、内应力大;PP、PE 这类结晶料尤其明显。
参考:对接 0.3–0.6MPa,保压 0.2–0.4MPa,按产品壁厚、气密要求微调
2. 压力全程稳定,不能掉压、脉动
- 气动款:检查气缸、调压阀、油水分离器、单向阀,保压中途掉压 = 焊缝收缩产生缝隙、气密不良;
- 伺服款:看压力曲线,保压段曲线平直,避免丝杆间隙导致压力波动;
- 严禁加压过猛:压力过大,熔料全部挤出去,焊缝内部缺料,看着飞边很大,拉力和气密反而差。
3. 压入深度(熔深)要锁死
伺服机优先用位移模式保压,比单纯压力模式更稳;只靠压力保压,塑件冷却收缩会持续往里压,容易压变形、压穿薄壁筋位。
二、保压时间(固化窗口)
1. 时间以焊缝冷却固化为准,不要凭经验随便缩短
- ABS、PC:冷却快,常规 5–12s;
- PP、PE 结晶料:冷却慢、收缩大,一定要拉长,常规 10–25s,厚壁 / 水箱类还要再加;
- 气密 IP67、水压件:保压时间要做验证,缩短后大概率后期漏水(脱模回弹)
2. 不要过长:保压太久,塑件抱紧治具,脱模拉伤、粘模、周期拉长。
3. 环境温度影响很大:夏天车间高温,同等产品要加多 2–5s 保压。
三、冷却节奏(冷却速度是平衡良品的关键)
1. 优先自然风冷(治具散热),不建议直接对焊缝猛吹冷风
骤冷会造成焊缝内外温差大、内部残余应力高,后期开裂、渗水;PC、尼龙吸潮料更明显,容易焊缝隐性裂纹
2. 要提速只能治具内置水冷(水冷板 / 水冷治具),均匀带走热量,不是直接吹产品;水冷温度不要太低,25–35℃温水为佳。
3. 重点:保压状态下冷却,泄压之后才可以强冷;压力卸掉再吹风。
四、治具、平行度、支撑细节(很多人忽略)
1. 上下治具必须全程平行
保压冷却时如果一边受力大一边小,冷却收缩不一致 → 错边、翘曲、单边虚焊;每天首件要核对平行度。
2. 产品非焊接区域要有足够支撑
壳体、水箱、曲面件,只压焊线、中间悬空,保压冷却时壳体会被压塌变形;大面积产品要做仿形托底。
3. 溢胶槽要通畅
保压阶段少量熔融料还会往外溢,溢胶槽堵死,熔料憋在焊缝里面,形成假焊、气孔。
五、泄压、开模、取件顺序(红线)
✅ 顺序:保压计时结束 → 平稳泄压 → 上模抬起 → 取件
❌ 禁止:还在保压、焊缝软态就提前抬模;哪怕提前 0.5s,熔料回弹,直接气密报废
- 泄压要平缓,伺服 / 气缸不要快速泄压冲击;
- 刚取出来的工件焊缝温度很高,不要马上堆叠、挤压、泡水测试,放 30–60s 再做水压 / 气密检测,避免应力开裂。
六、材料对应的特殊注意
- PP / PE:收缩率大,保压是重中之重,优先位移保压;冷却不足回弹严重;
- PC / PA 尼龙:吸潮料,前期烘干不到位,保压冷却时内部水汽鼓泡,焊缝孔洞;冷却不能太快;
- ABS:冷却快,但脆性偏大,压力过高保压容易暗裂。
七、常见不良对应(保压冷却相关)
- 脱模后缝隙、漏水、拉力不稳:保压时间不足、提前开模、保压掉压
- 飞边很厚、壳体变形:保压压力过高、没有位移限制
- 一边焊牢一边虚:治具不平行、保压受力不均
- 焊缝后期开裂、试水一段时间漏水:冷却过快,残余应力大
- 产品翘曲变形:支撑不足、冷却收缩受力不均
八、首件 / 批量管控建议
1. 首件调好参数后,锁定压力、位移、保压时间,做工艺卡;
2. 换批次、换原料、气温变化,必须复做气密 / 水压验证;
3. 气动机每班抽检保压阶段气压有没有掉压;伺服机定期导出压力曲线复核。



