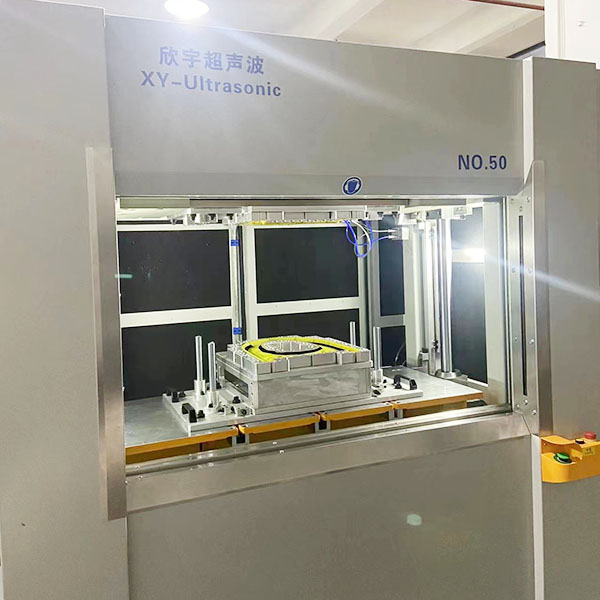
振动摩擦焊接机是用于热塑性塑料焊接的专用设备,通过工件间直线往复振动产生摩擦热使接触面熔融,在压力下冷却固化形成焊缝,广泛应用于汽车、家电领域。下面小编总结一下:
1、工艺参数(操作时常调)
- 振幅:决定产热快慢。振幅太小→热量不足、虚焊;振幅太大→过热、大量飞边溢料、材料分解,焊缝变脆。
- 焊接压力:压力过小,贴合不紧,摩擦热量不够;压力过大,熔融塑料全部被挤出去,焊缝变薄强度低,产品压变形。一般分预压、焊接压力、保压三段控制。
- 焊接时间 / 熔接深度:可以按时间控制,也常用熔深(塌陷量)控制,熔深更稳定。时间太短熔不透;时间过长溢料多、材料老化。
- 保压时间 & 保压压力:振动停止后必须保压,熔融塑料冷却定型;保压不足,冷却收缩会出现缝隙、漏气、开裂。
2、塑料材料本身
- 材质匹配:优先同材质;两种材料熔点相差太大很难焊牢。
- 填料:玻纤、矿物填充料会改变摩擦特性,玻纤多焊缝外观会变差。
- 含水率:尼龙等吸料,含水高焊接会起泡、焊缝有气孔。
- 回料比例:再生料多,焊接强度不稳定。
3、产品结构与焊接面
- 焊接筋(能量导向筋)设计不合理,会造成熔料不均。
- 注塑件变形、翘曲、平面度差,装配后局部有间隙,出现局部虚焊、漏气。
- 壁厚不均,振动时局部形变不一致。
4、工装治具(非常关键)
- 上下夹具定位不准、产品悬空支撑不足,振动时产品晃动,焊缝受力不均。
- 治具刚性不足,振动时治具自身共振,损耗能量,焊接不稳定。
- 产品夹持太紧,压伤产品;夹持太松,产品打滑。
5、设备状态
- 振动头、弹簧板老化,振幅衰减,参数漂移,批量品质波动。
- 气压 / 液压不稳,压力忽大忽小。
- 传感器、位移检测故障,熔深控制不准。
6、环境与操作
- 车间温度波动大,塑料硬度变化,同一参数效果不一样。
- 工件表面油污、脱模剂、粉尘,会造成焊缝分层、粘不牢。
- 放料不到位,产品偏位,直接虚焊。
常见不良对应快速判断
- 虚焊、漏气:压力不足、振幅偏小、产品翘曲、表面有油污
- 飞边溢料过大:压力过大、振幅太大、熔深过量
- 焊缝气泡:材料含水、表面杂质
- 批次不稳定:治具支撑不足、设备振动系统老化、注塑件尺寸波动



