振动摩擦机通常是指振动摩擦焊接机,主要用于热塑性塑料件的连接,通过接触面摩擦生热实现熔接 。那么,下面小编介绍一下使用振动摩擦机的标准工作流程:
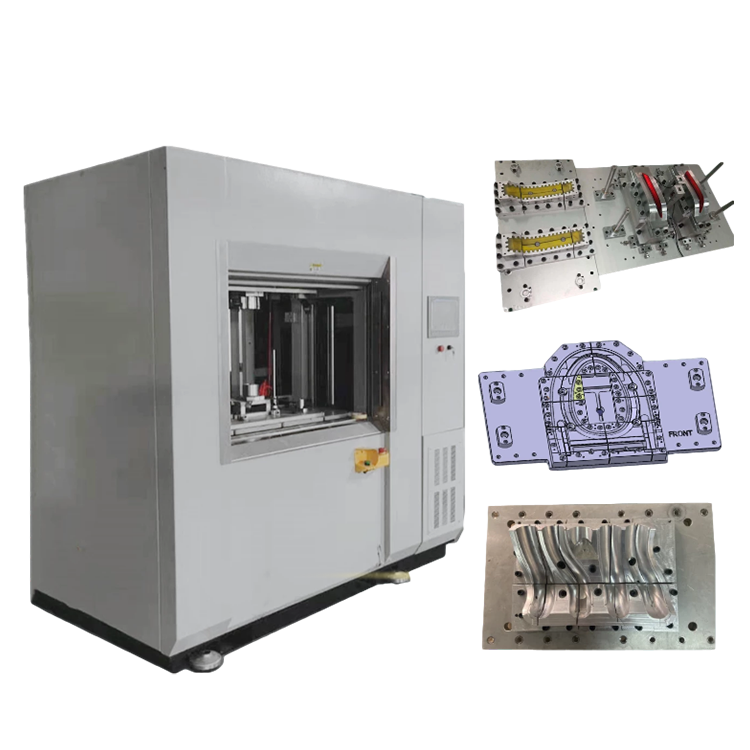
1. 人工上料、产品定位(准备阶段)
操作员将上下两件塑胶产品,分别装入上工装、下工装;
产品放到位,确认贴合、无异物、无飞边,定位销卡紧;
注意:焊接面不能有油污、粉尘,否则会造成焊接强度不足。
2. 关闭安全门,安全信号确认
关上设备隔音安全门,安全门联锁信号给到 PLC;
**安全门未关好,设备无法启动(安全保护,禁止短接联锁)。
双手按启动按钮,进入自动循环。
3. 工作台上升,产品预压紧
工作台(下模台)向上顶升,上下产品贴合,气缸 / 液压施加预压压力,把两个工件压紧贴合。
4. 振动摩擦阶段(核心熔接)
电磁激振头带动上工装做水平高频往复振动,两件产品接触面相互摩擦,机械能转化为热量;
塑料表层逐步熔化,材料开始熔融流动,产生熔接溢料。
- 控制方式二选一:
- 时间模式:按设定振动时间运行;
- 深度模式(推荐):监测熔接下沉量,到达设定熔深就停止振动,一致性更好。
5. 停振 + 工件自动回中对位
到达设定条件后,振动头立刻停止激振;
振动头自带回中机构,把工件复位到中心位置,防止冷却错位、错边。
6. 保压冷却阶段(非常关键)
保持焊接压力不变,熔融塑料在压力下冷却固化,高分子相互融合成型;
如果保压不足,焊缝容易开裂、变形、漏气;保压时间根据塑料材质调整。
7. 工作台下降,开模
保压计时结束,工作台下降,上下工装分开,产品脱离。
8. 开门,人工取件,检验
安全门解锁,操作员取出焊好的工件;
目视检查:溢料、错边、焊缝外观,抽样做拉力 / 气密测试;
清理工装内塑料飞边,准备下一个产品循环。
补充:换款调机流程(新产品首件)
1. 断电安装上下工装,锁紧夹具;
2. 校正工装平行度、对中;
3. 在触摸屏录入参数:压力、振幅、振动时间 / 熔接深度、保压压力、保压冷却时间;
4. 空机空载运行,确认振动头动作正常;
5. 试焊 3~5 件,检测焊接效果,微调参数,首件确认 OK,才可以量产。



