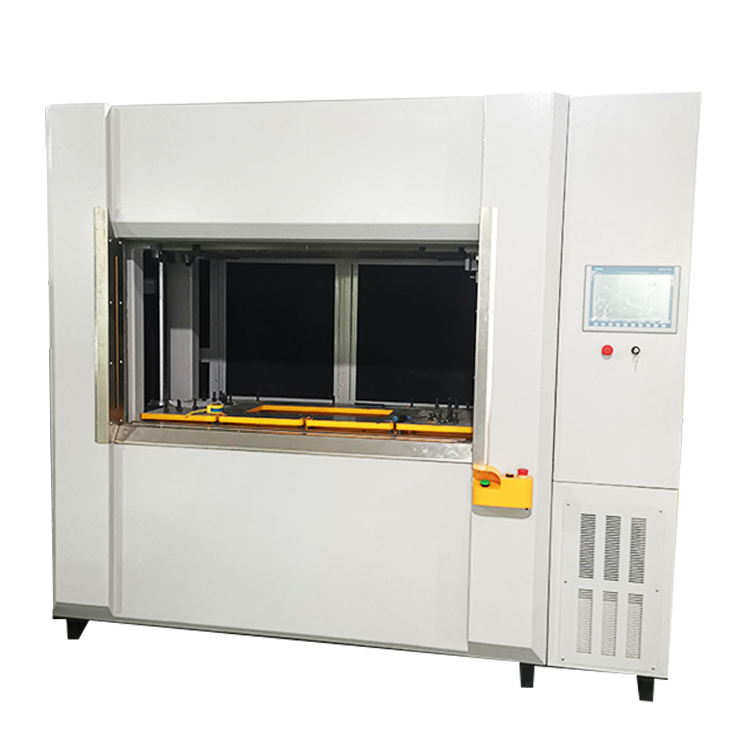
振动摩擦机主要指振动摩擦焊接机,用于把热塑性塑料零件焊接在一起,靠上下件在压力下高频振动摩擦生热,熔合后再冷却固化。常见于汽车车灯、进气歧管、仪表板、保险杠、家电外壳等塑料件生产。接下来,小编总结一下振动摩擦机的飞边溢料很大的解决方法:
一、参数调整(优先,不用改模具)
前提:量产优先用熔深(位移)模式,不要长期用时间模式
1. 降低熔深(有效)
PP/ABS 常规 0.3~0.6mm;玻纤 PA 一般 0.4~0.8mm;每次下调 0.1~0.2mm,调完做气密 / 拉力验证,不能直接压到虚焊
2. 降低焊接压力
压力大是强行把熔料挤出去;下调 10%~20%;玻纤料不要一次性降太多,容易虚焊;可以用分段压力:振动阶段低压,保压适度
3. 减小振幅
振幅越大发热越快、熔层越厚;每次降 0.2mm 左右;PP、流动性好的料容易溢料,优先降振幅;但振幅太低会摩擦不足、焊不牢
4. 缩短振动时间(时间模式下)
不要过度摩擦,熔料越多飞边越大;每次减 0.2~0.5s,以满足强度、气密为底线
5. 保压优化
停振之后保压压力不要太高、保压不要过长;熔体还软的时候持续高压,会继续往外挤料;结晶料 PA 保压时间不能砍太短,要兼顾防气泡开裂
6. 进阶:分段振动工艺
di一段:低振幅低压预热;第二段主焊;避免一开始就大功率快速熔料,熔层失控
二、工装、定位、产品贴合(单边飞边重点查这里)
1. 上下工装平行度、水平度校验;工装螺丝松动、压板变形,一边压得紧一边松,紧的一侧大量溢料
2. 产品必须仿形全包支撑,不能悬空。悬空位置摩擦时局部压力集中,熔料疯狂溢出;大件壳体、车灯常见这个问题
3. 检查产品注塑翘曲、平面度差:局部间隙大、局部贴死,贴死位置压力集中爆飞边;要改善注塑定型或者加软支撑
4. 定位销挡块有没有偏位,产品放偏,焊缝受力不均
三、塑胶件结构(根治方案,参数调到极限还溢料就要改)
1. 增加溢料槽(flash trap)
把溢料引导藏进槽内,不要流到外观面;溢料槽开在非可视侧;槽容量要匹配焊接筋熔掉的体积,让多余熔料有地方容纳,而不是向外摊开成大飞边
2. 降低焊接筋高度(减少熔接余量)
焊接筋太高,熔化后熔料总量超标;重新核算筋高,刚好满足焊接强度即可,不要留过量余量
3. 增加挡料筋 / 阻流壁
挡住熔融料向外跑到外观面;注意:挡筋不能提前接触干涉,要主筋先熔,挡筋后接触
4. 焊缝方向:平行振动方向的焊缝更容易溢料,结构设计时可以适当规避这个方向长焊缝
四、材料与来料因素
- PP、TPO、HDPE 流动性好,天生更容易溢料,要比 ABS/PC 用更低振幅、更小熔深
- PA 尼龙含水,熔料流动性异常,溢料 + 气泡一起出现 → 焊前烘干
- 回料比例太高、料温波动大,熔体粘度不稳定,溢料时好时坏
五、快速排查口诀
整圈飞边:熔深、压力、振幅太大;单边飞边:工装不平、支撑不足、产品翘曲;参数调不动:加溢料槽、减焊接筋余量。
六、禁忌
❌ 不要一味靠加大保压去压强度,只会越压飞边越大
❌ 不要把振幅拉很高追求焊得牢,玻纤料极易出现厚硬飞边,修边困难
❌ 工装悬空硬靠参数补偿,会不稳定,时好时坏
❌ 溢料槽开在外观面,藏溢料变成外观缺陷
七、验证标准
调好之后:连续 10 模,飞边均匀、薄;同时气密 / 拉力合格,没有虚焊、漏气。



