振动摩擦焊接机的操作难点先分清:普通操作工(放料取件)门槛很低;调机、工艺调试、异常处理难度很高,难点集中在「共振调谐、参数匹配、工装、产品来料、故障判断」这几块,也是车间容易踩坑的地方。
一、核心难点:共振调谐
振动摩擦机依靠**板弹簧 + 振动头**形成共振系统,不是随便开机就能振。
1. 每换一套工装、换产品、甚至夹具配重改动一点,**都要重新调谐**,找到共振频率;
2. 调谐不到位:振幅上不去、虚焊、设备异响、发热、板簧快速疲劳断裂;
3. 难点:
- 看不到内部振动状态,只能看屏幕频率、振幅曲线、听声音判断;
- 板簧轻微老化后,共振点会慢慢漂移,同一套工装用一段时间也要重调;
- 新手容易强行在失谐状态生产,短期能焊,长期直接把板簧、线圈搞坏(大修很贵)。
超声波也有追频,但振动摩擦的板簧属于机械疲劳件,后果严重得多。
二、工艺参数是联动关系,不是单一参数
主要参数:**振幅、焊接压力、熔深(位移)、保压压力、保压时间、冷却时间**
它们互相牵制,很难单独调一个参数解决问题:
- 振幅:决定摩擦生热快慢;振幅太小→熔不动、虚焊;太大→溢料爆炸、产品震裂、工装抖动
- 压力:压力低,摩擦不足;压力过高,熔料被快速挤出去,反而焊缝缺料、强度差
- 控制模式二选一:
- 时间模式:简单,但受来料变形、注塑尺寸波动影响大,品质不稳定;
- **熔深(位移)模式**:气密件、防水件必须用,但是对传感器、工装刚性、产品贴合要求极高,调试更复杂
痛点:同样参数,换一批注塑毛坯,焊接结果就变(注塑应力、缩水、披锋、变形都会影响),需要持续微调。
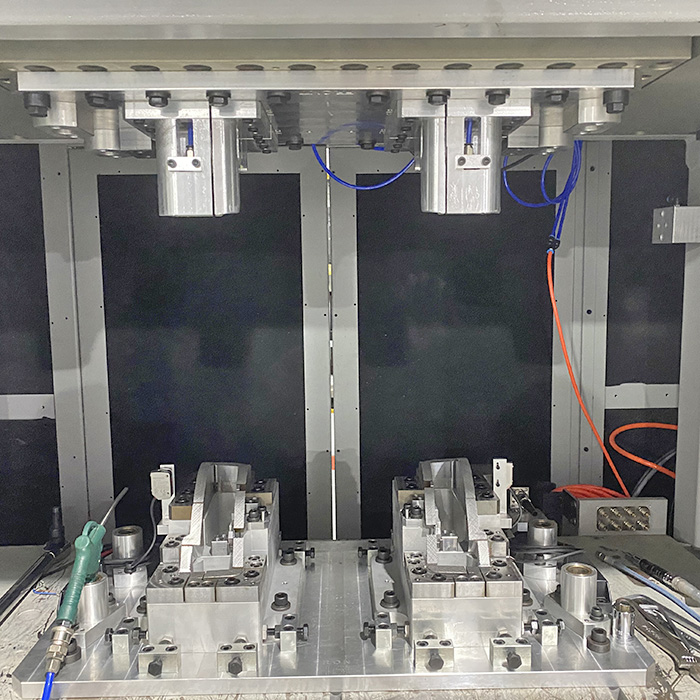
三、对工装夹具要求极高,工装设计缺陷很难靠参数弥补
1. 焊接面必须贴合均匀,悬空、支撑不足,振动时产品局部抖动,出现局部虚焊、震裂;
2. 夹具重心必须和振动中心对齐,**偏心 = 板簧杀手**;偏心肉眼不一定看得出来,只会慢慢出现异响、频率漂移;
3. 工装刚性要足够,不能软、不能震;工装太薄、刚度不足,参数怎么调都不稳定;
4. 溢料槽、挡料结构要提前设计;外观件溢料控制难度很大,很多时候不是调机问题,是模具 / 工装结构问题。
很多新手调半天,zui后发现是工装支撑不到位、产品放进去翘曲。
四、来料塑胶件波动非常敏感(注塑配套问题)
振动摩擦焊对塑件贴合度要求远高于超声波:
-注塑变形、翘曲、分型线披锋、壁厚不均、料温、玻纤含量波动,都会改变摩擦状态;
- 两个零件贴合有缝隙,前期摩擦只在高点,低点熔不到,出现**局部漏气、分段虚焊**;
- 加玻纤料更容易出现:玻纤分布不均,焊缝脆、强度波动大。
难点:操作工 / 调机员还要懂注塑缺陷,区分是**焊接工艺问题,还是前工序塑件问题**,很容易误判。
五、故障隐蔽,很多故障没法一眼看出来
常见隐蔽问题:
1. 板簧微裂纹:外表看不出,只有频率慢慢飘、振幅不稳、异响逐渐变大;等明显断裂时已经停机;
2. 线圈绝缘老化:温升慢慢升高,不定时跳闸;
3. 位移传感器受振动干扰:熔深读数乱,时好时坏;
4. 液压款(老机型):液压油劣化、阀芯轻微卡滞,压力忽大忽小,没有固定规律;
六、安全与环境上的操作难点
1. 噪声巨大,必须关隔音罩;隔音罩门联锁、光栅一旦故障,机器锁机;车间嘈杂环境下,很难分辨细微异响;
2. 振动很大,传感器、接线、螺丝容易震松,需要定期复查紧固;
3. 焊接产生塑料粉尘,容易堆积在振动头、线圈散热风道,积尘过热烧线圈,清洁位置比较难拆。
七、和其他设备对比难度总结
- 普通操作工:放料、取件、启动、清废料 → 简单,半天学会
- 调机员门槛:
振动摩擦难点核心就是:**共振系统 + 刚性工装 + 熔深闭环控制**这套组合。
八、容易踩的典型操作误区
1. 不调谐直接生产,报警就反复加压力、加振幅;
2. 为了追求不漏气,一味加大熔深,溢料严重、产品震裂;
3. 产品翘曲,不去改善工装,只靠参数硬补;
4. 长期只用时间模式,不启用熔深监控,批量不良流出;
5. 忽略板簧疲劳,异响、频率漂移还继续生产。



