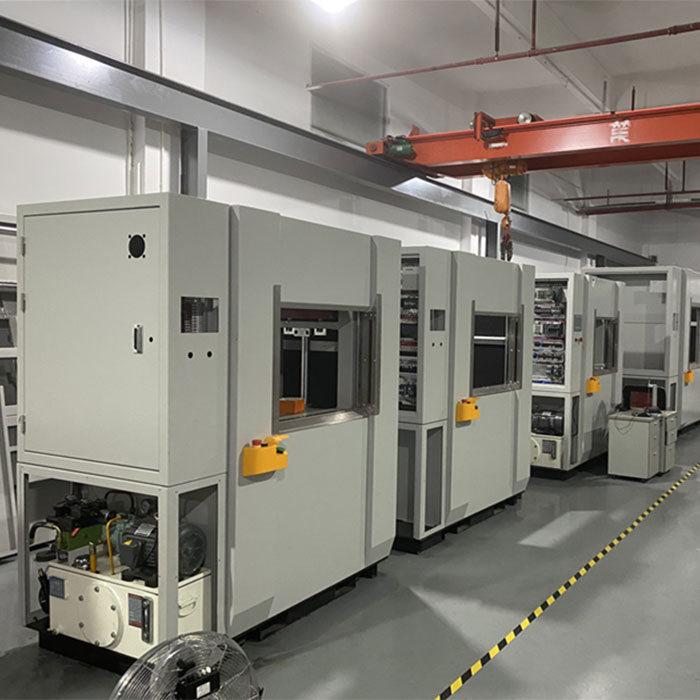
振动摩擦焊接机是利用高频振动和摩擦热焊接热塑性塑料的设备,通过压力使接触面熔融、冷却后形成牢固接头,广泛用于汽车、家电、新能源等行业的大型或不规则塑料件连接。下面了解一下使用振动摩擦焊接机的四种控制模式:
1、时间模式(时间控制,基础)
- 逻辑:启动振动,**固定振动时长到点就停振**;熔深是变量
- 适合:来料一致性很好、外观要求一般、普通产品;试机、打样
✅优点:调试简单、上手快;老款液压机标配
❌缺点:塑胶批次差异、注塑壁厚波动,会造成每次熔深不一样,成品高度、飞边、强度不稳定
?适用:非密封、普通壳体
2、熔深模式(位移 / 塌陷控制,量产推荐)
- 逻辑:光栅尺实时检测塌陷量(两个工件互相压下去的距离),**到达设定熔深,立刻停止振动**;振动时间是变量
✅优点:保证zui终装配高度一致,自动补偿材料差异,焊缝强度稳定;汽车件、防水气密件优先用这个
❌缺点:对光栅尺、治具定位精度要求高;产品放歪、定位不到位会误判
?重点:你做线束外壳、水箱、车灯这类防水件优先选熔深模式
3、能量控制模式(少数高端伺服机型)
- 逻辑:采集振动摩擦的总做功(功率 × 时间),达到设定能量值停振
原理:摩擦生热总量控制;适合对热输入敏感的材料(PA + 玻纤、容易过热分解的塑料)
✅优点:控制热量稳定,减少材料烧焦、降解
❌缺点:价格贵,普通机型没有
4、分段多段曲线模式(Melt-Match 熔料匹配模式,高端伺服机)
- 不是单一终止条件,把焊接分成多段:
预热段(低压、小振幅)→熔胶段(正常压力振幅)→缓冲收尾段(降振幅、降压力),每一段可以独立设置压力、振幅、速度、终止条件(时间 / 熔深)
✅优点:匹配塑料熔融流动特性,减少震白、裂纹、气泡、飞边,结晶料(PP、PA)效果提升明显
❌缺点:调试复杂,需要多次试配方
附加:监控辅助模式(不终止焊接,只报警)
很多机器会同时开启**熔深上下限监控**:选时间模式生产,但实时监测塌陷量,如果超出范围报警停机,属于监控保护,不算独立焊接控制模式
快速对比(车间选型一句话)
- 普通打样、来料稳定 → 时间模式
- 防水、气密、尺寸管控严、批量生产 → **熔深(位移)模式**
- 玻纤料、容易烧焦开裂、高端产品 → 能量模式 / 分段曲线模式
补充小提醒
液压机型大多只有【时间 + 熔深监控】;**全伺服振动摩擦机才支持能量、分段曲线**。



